Латунь ЛС59−1 — это эталон обрабатываемости резанием среди медных сплавов: 0,8−1,9% свинца разбивают стружку на короткие сегменты, и пруток идёт на токарных автоматах со скоростью резания до 200−300 м/мин без налипания на инструмент. Из неё точат массовую крепёжную и приборную мелочь — штуцеры, гайки, ниппели, втулки, контакты, — где счёт идёт на тысячи деталей в смену. Ниже разбираем, почему свинец так дробит стружку, какие режимы и инструмент брать под автомат, чем ЛС59−1 выигрывает у Л63 по резанию и по каким ГОСТам заказывать пруток.
ЛС59−1 по
Что такое автоматная латунь ЛС59−1
ЛС59−1 — это деформируемая латунь системы медь-цинк, дополнительно легированная свинцом. По
Структура у ЛС59−1 двухфазная, α+β. Пластичная α-фаза (твёрдый раствор цинка в меди) даёт прочность и вязкость, более твёрдая и хрупкая β-фаза облегчает горячую обработку давлением и сама по себе режется легче. На этом фоне работает свинец: в меди и цинке он практически нерастворим и при кристаллизации выделяется отдельными мелкими частицами по границам зёрен и внутри них. Именно эти включения превращают латунь в автоматный сплав, и об этом — отдельный блок ниже.
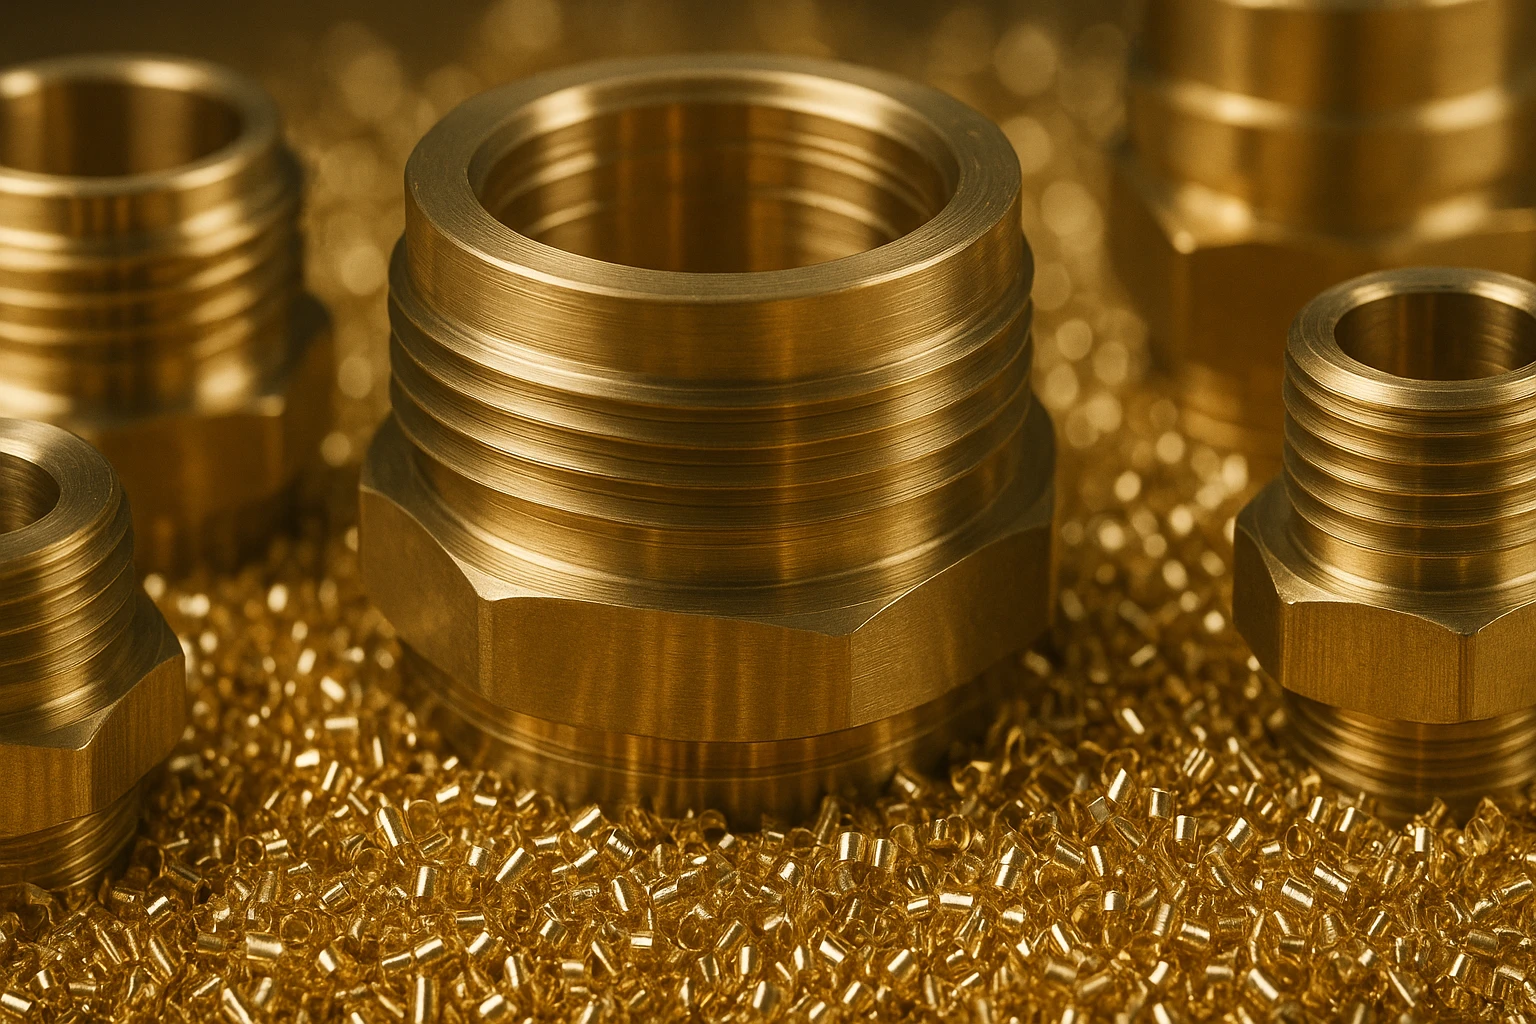
Термин «автоматная» закрепился за ЛС59−1 не случайно. На токарно-револьверных и многошпиндельных автоматах, где деталь точится из прутка в автоматическом цикле, главный враг — вязкая длинная стружка: она наматывается на заготовку и инструмент, путается в зоне резания и останавливает станок. Свинцовая латунь эту проблему снимает, поэтому из неё десятилетиями делают массовую точёную мелочь.
Поставляют ЛС59−1 в основном прутком — круглым, квадратным, шестигранным и специальным профилем под конкретную деталь. Шестигранник идёт на гайки и головки штуцеров, круг — на тела вращения. Сортамент и допуски нормирует
Почему свинец дробит стружку
Обрабатываемость резанием упирается в одно: как ведёт себя стружка. У вязкого пластичного металла она сходит непрерывной лентой — сливная стружка, которая наматывается на оснастку и греет зону резания. Свинец в латуни ломает этот сценарий.
Частицы свинца размером в единицы микрон сидят в матрице как несвязанные включения. При резании плоскость сдвига проходит через металл, насыщенный этими частицами, и каждая работает готовым концентратором напряжений и зародышем трещины. Стружка не успевает вытянуться в ленту — она дробится на короткие элементы длиной в миллиметры, которые сами выпадают из зоны резания. Свинец легкоплавкий (температура плавления 327 °C), и в контакте с резцом тонкий его слой работает как смазка: снижает трение по передней поверхности, сбивает наростообразование и держит чистоту обработанной поверхности.
Результат на станке считается в простых вещах. Стружка не наматывается — автомат работает без остановок на её съём. Силы резания и тепловыделение ниже, чем у бессвинцовых латуней, поэтому инструмент держит размер дольше, а скорость резания поднимают до 150−300 м/мин твёрдым сплавом. Поверхность выходит чистой уже после точения, часто без доводки. По этой совокупности ЛС59−1 и приняли за точку отсчёта: её обрабатываемость берут за 100%, а остальные латуни меряют относительно неё.
Свойства латуни ЛС59−1
Механические свойства ЛС59−1 зависят от состояния поставки прутка; их определяют по
| Параметр | Мягкое (отожжённое) | Полутвёрдое / твёрдое (тянутое) |
|---|---|---|
| Предел прочности σв, МПа | 340−380 | 400−490 |
| Относительное удлинение δ, % | 25−45 | 8−20 |
| Твёрдость HB | 80−90 | 120−150 |
Физические свойства задаёт сама медно-цинковая основа со свинцом.
| Параметр | Значение | Единица |
|---|---|---|
| Плотность | 8,4−8,5 | г/см³ |
| Температура плавления (солидус-ликвидус) | 885−900 | °C |
| Электропроводность | 24−27 | % IACS |
| Теплопроводность | 100−120 | Вт/(м·К) |
| Температурный коэффициент расширения | 20,5−21 | x10⁻⁶/К |
| Модуль упругости | 90−105 | ГПа |
Ключевые особенности под задачу обработки резанием:
- Обрабатываемость 100% — эталон среди латуней; стружка короткая, сыпучая, наростообразование подавлено.
- Двухфазная структура α+β — хорошо деформируется в горячую (прессование, штамповка, высадка), что важно для прутка и комбинированных деталей.
- Свинец 0,8−1,9% — именно он отвечает за дробление стружки и смазку резца.
- Коррозионная стойкость в атмосфере и пресной воде на уровне обычных латуней; для морской воды и пара ЛС59−1 не лучший выбор из-за склонности к обесцинкованию.
Где применяют ЛС59−1
Область ЛС59−1 — массовые точёные детали, где много операций резания на деталь и нужна высокая производительность автомата. Под это описание попадает несколько групп изделий.
Крепёж и резьбовые детали. Гайки, болты, винты, шпильки, резьбовые втулки. Шестигранный пруток ЛС59−1 идёт на гайки и головки напрямую, резьба накатывается и нарезается чисто за счёт короткой стружки.
Сантехническая и трубопроводная арматура. Штуцеры, ниппели, переходники, тройники, корпуса кранов и вентилей, фитинги. Здесь к обрабатываемости добавляется коррозионная стойкость в пресной воде и плотность металла после прессования.
Приборные и электротехнические детали. Втулки, оси, штифты, контактные элементы, корпуса разъёмов и датчиков, детали счётчиков. ЛС59−1 даёт электропроводность около 25% IACS — достаточно для слаботочных контактов, не для силовой токоведущей шины.
Детали машиностроения и автокомпонентов. Втулки скольжения, дистанционные кольца, золотники, форсуночная и топливная мелочь, элементы клапанов. Точность размера держится партией за партией, что важно для сборочного конвейера.
> Кейс из практики СМ. Производитель трубопроводной арматуры точил латунные штуцеры из шестигранного прутка и упирался в наматывание стружки на бессвинцовой латуни — автомат вставал на её съём несколько раз за смену.
Режимы резания, инструмент и СОЖ
Свинцовая латунь прощает многое, но производительность автомата вытягивают согласованные режим, инструмент и подача СОЖ. Цифры ниже — ориентиры для наладки; точные паспортные значения технолог задаёт под станок, сечение прутка и операцию.
Режимы резания (ориентир для ЛС59−1).
| Операция | Скорость резания v, м/мин | Подача s, мм/об |
|---|---|---|
| Точение черновое (твёрдый сплав) | 150−300 | 0,1−0,3 |
| Точение чистовое | 200−400 | 0,05−0,15 |
| Сверление | 30−80 | 0,05−0,2 |
| Нарезание/накатка резьбы | 15−40 | по шагу |
| Отрезка | 100−200 | 0,03−0,1 |
Быстрорежущей сталью (Р6М5) скорости берут в нижней части диапазона (60−150 м/мин), твёрдым сплавом — в верхней. Латунь режут без переднего угла или с отрицательным: свинцовая стружка и так ломкая, а нулевой-отрицательный передний угол страхует от «затягивания» инструмента в мягкий металл и подхватывания заготовки. Кромку доводят острой — это держит чистоту поверхности.
Инструмент. Для большинства операций по ЛС59−1 хватает быстрорежущей стали — сплав мягкий и неабразивный, стойкость высокая. Твёрдый сплав ставят ради высоких скоростей и длинных непрерывных циклов на многошпиндельных автоматах. Геометрию стружколома усложнять не нужно: стружка дробится сама.
СОЖ. Главная роль смазочно-охлаждающей жидкости здесь — смыв стружки из зоны резания и отвод тепла, а не смазка: свинец сам снижает трение. На прутковых автоматах применяют обильную подачу маслосодержащих или эмульсионных СОЖ; для латуни выбирают составы без активной серы и аммиака, которые провоцируют коррозию и обесцинкование. На отдельных чистовых операциях ЛС59−1 точат и всухую, но обильное охлаждение поднимает скорость и стойкость инструмента.
Типичные дефекты и заусенцы. Свинцовая латуня склонна к образованию заусенцев на выходе инструмента и на пересечении отверстий — короткая стружка облегчает резание, но кромка детали может «закусываться». Заусенцы убирают галтовкой, виброабразивной обработкой или щёткой; в конструкции детали закладывают фаски и снятие кромки прямо в цикле автомата. Перегрев тонкого свинцового слоя в контакте и недостаток СОЖ дают подгар и шероховатость. Грубая структура прессованного прутка и неравномерность распределения свинца — источник нестабильности размера; тянутый пруток с контролем структуры эту проблему снимает.
Технологи СМ подбирают состояние и сечение прутка ЛС59−1 под станок и деталь, а УЗК-контроль каждой партии отсекает внутренние дефекты прутка — раковины и расслоения, — которые на автомате обернулись бы браком и поломкой инструмента.
ЛС59−1 против других латуней по обрабатываемости
Выбор латуни под токарный автомат решает структура и наличие свинца. Бессвинцовые α-латуни (Л63, Л68) однофазны и вязки — их стружка сливная, обрабатываемость в разы ниже.
| Марка ( | Свинец Pb, % | Структура | Обрабатываемость (ЛС59−1 = 100%) |
|---|---|---|---|
| ЛС59−1 | 0,8−1,9 | α+β | 100 (эталон) |
| ЛС60−1 | 0,6−1,2 | α+β | ~90 |
| ЛС63−3 | 2,4−3,0 | α+β | выше 100 (больше свинца) |
| Л63 | - | α | ~30 |
| Л68 | - | α | ~25 |
| ЛМц58−2 (марганцовистая) | - | α+β | ~30 |
Практический вывод простой. Если деталь массовая и режется на автомате — берут ЛС59−1: она даёт максимум производительности при минимуме проблем со стружкой. Где требуется глубокая холодная штамповка, гибка или вытяжка, свинец мешает (он охрупчивает металл при деформации), и тогда выбирают пластичную Л63 или Л68, мирясь с худшим резанием. Для морской воды и пара, где критично обесцинкование, смотрят в сторону латуней с оловом и мышьяком (ЛО, ЛАМш), а не ЛС59−1.
Импортный эталон автоматной латуни близок к ЛС59−1 по составу и поведению при резании.
| Система стандартов | Обозначение | Статус |
|---|---|---|
| Россия ( | ЛС59−1 | основная марка |
| Европа (EN, CW) | CuZn39Pb3 (CW614N) | близкий аналог |
| США (UNS / ASTM) | C38500 | близкий аналог |
Соответствие близкое, а не полный эквивалент: по доле меди и свинца ЛС59−1 и CuZn39Pb3 различаются в пределах марочных допусков, и под ответственную замену состав сверяют по сертификату. Для меди и латуней действует американская система UNS (марки вида C-XXXXX), а не AISI — её применяют к сталям. Японские и китайские аналоги (JIS, GB) вносят в карточку марки после проверки по стандарту, без экстраполяции.
Часто задаваемые вопросы
Почему ЛС59−1 называют автоматной латунью?
Потому что она оптимальна для обработки на токарных автоматах. Свинец 0,8−1,9% дробит стружку на короткие элементы, и она не наматывается на заготовку и инструмент — автомат работает в непрерывном цикле без остановок на съём стружки. По обрабатываемости резанием ЛС59−1 берут за 100% среди латуней.
Какие режимы резания брать для ЛС59−1?
Как ориентир: точение твёрдым сплавом — скорость 150−300 м/мин при черновой и до 400 м/мин при чистовой обработке, подача 0,05−0,3 мм/об; быстрорежущей сталью скорости берут вдвое ниже. Точные значения технолог задаёт под станок, сечение прутка и операцию. Передний угол инструмента делают близким к нулю или отрицательным.
Зачем в латуни свинец, если он снижает прочность?
Свинец вводят ради обрабатываемости резанием. Он нерастворим в латуни, сидит дисперсными включениями и работает концентратором напряжений — ломает стружку и снижает трение по резцу. Прочность ЛС59−1 при этом остаётся рабочей (σв 340−490 МПа), а вот холодную глубокую штамповку свинец затрудняет.
Чем ЛС59−1 отличается от Л63 по обработке?
Л63 — бессвинцовая однофазная α-латунь, она вязкая и даёт сливную стружку, которая наматывается на оснастку; её обрабатываемость около 25−30% от ЛС59−1. ЛС59−1 двухфазная и со свинцом, режется в 3−4 раза производительнее. Л63 выигрывает там, где нужна глубокая холодная деформация.
Какая СОЖ нужна при обработке ЛС59−1?
Подойдут эмульсионные и маслосодержащие СОЖ без активной серы и аммиака, которые провоцируют коррозию латуни. Главная задача жидкости — смыв короткой стружки из зоны резания и отвод тепла; смазку обеспечивает сам свинец. Отдельные чистовые операции ведут и всухую.
Как бороться с заусенцами на латунных деталях?
Заусенцы на выходе инструмента и на пересечении отверстий убирают галтовкой, виброабразивной обработкой или щёткой, а в конструкции детали закладывают фаски и снятие кромки прямо в цикле автомата. Острая доведённая режущая кромка и правильная геометрия снижают заусенцеобразование на этапе резания.
В каком виде поставляют пруток ЛС59−1 и по какому ГОСТу?
Прутком — круглым, квадратным, шестигранным и профильным — по
Какой международный аналог у ЛС59−1?
Близкий аналог — CuZn39Pb3 (CW614N) по европейской системе и C38500 по UNS. Соответствие близкое: доля меди и свинца отличается в пределах марочных допусков, поэтому под ответственную замену состав сверяют по сертификату.
Заключение
Латунь ЛС59−1 — это автоматный сплав-эталон: 0,8−1,9% свинца дробят стружку, подавляют наростообразование и поднимают скорость резания до 150−300 м/мин твёрдым сплавом, поэтому массовую точёную мелочь — крепёж, штуцеры, втулки, контакты — гонят на автоматах с высокой производительностью. Её обрабатываемость берут за 100% среди латуней; бессвинцовая Л63 уступает в 3−4 раза из-за вязкой сливной стружки. Пруток заказывают по
Технологи СМ подбирают состояние и сортамент прутка ЛС59−1 под станок и деталь, подтверждают химсостав сертификатом по
Подобрать пруток ЛС59−1 под автоматную обработку
Технологи СМ помогут:
- выбрать состояние и сечение прутка — круг, шестигранник, профиль — под деталь и станок
- согласовать сортамент и допуски по
ГОСТ 2060–2006 под ваш цикл обработки - подтвердить химсостав по
ГОСТ 15 527–2004 сертификатом с ультразвуковым контролем партии - закрыть дефицитный профиль и малотоннажную партию, за которую не берутся металлобазы
Статью подготовили
Автор: Сергей Ковриго
Эксперт в области: латуни и автоматная токарная обработка
Редактор: Роман Отроков
Эксперт в области: металлургия цветных сплавов
Технолог «Специальные Материалы»
Источники
ГОСТ 15 527–2004 «Сплавы медно-цинковые (латуни). Марки» — docs.cntd.ruГОСТ 2060–2006 «Прутки латунные. Технические условия» — docs.cntd.ru- UNS C38500 (CuZn39Pb3): обрабатываемость, Copper Development Association — copper.org
- EN 12 164 (латунь под обработку резанием) — cen. eu