Литьё медных сплавов — способ получить деталь сложной формы из бронзы или латуни без обработки давлением, сразу с рабочей геометрией. Метод литья выбирают под задачу: центробежное даёт плотные втулки и вкладыши, кокиль — серию с мелким зерном, выплавляемые модели — тонкостенную арматуру, песчаная форма — крупную или единичную отливку. Ниже разбираем пять основных технологий, литейные бронзы (оловянные БрО, безоловянные, свинцовые) и латуни, усадку и дефекты, а также контроль отливки перед отгрузкой.
Медные сплавы льют пятью основными способами: центробежное литьё (втулки, кольца, вкладыши), в кокиль (серия, плотная структура, стенка от 3−5 мм), по выплавляемым моделям (сложная геометрия, стенка от 1−3 мм), в песчаные формы (крупное и единичное, стенка от 5−8 мм) и непрерывное литьё заготовок. Оловянные литейные бронзы (
Что такое литьё медных сплавов
Литьё медных сплавов — это заливка расплавленной бронзы или латуни в форму, где металл кристаллизуется и принимает её очертания. Температура заливки зависит от сплава: оловянные бронзы льют при 1100−1200 °C, алюминиевые — при 1150−1250 °C, латуни — при 950−1100 °C. Форма задаёт не только геометрию, но и скорость охлаждения, а от неё напрямую зависят структура зерна и плотность отливки.
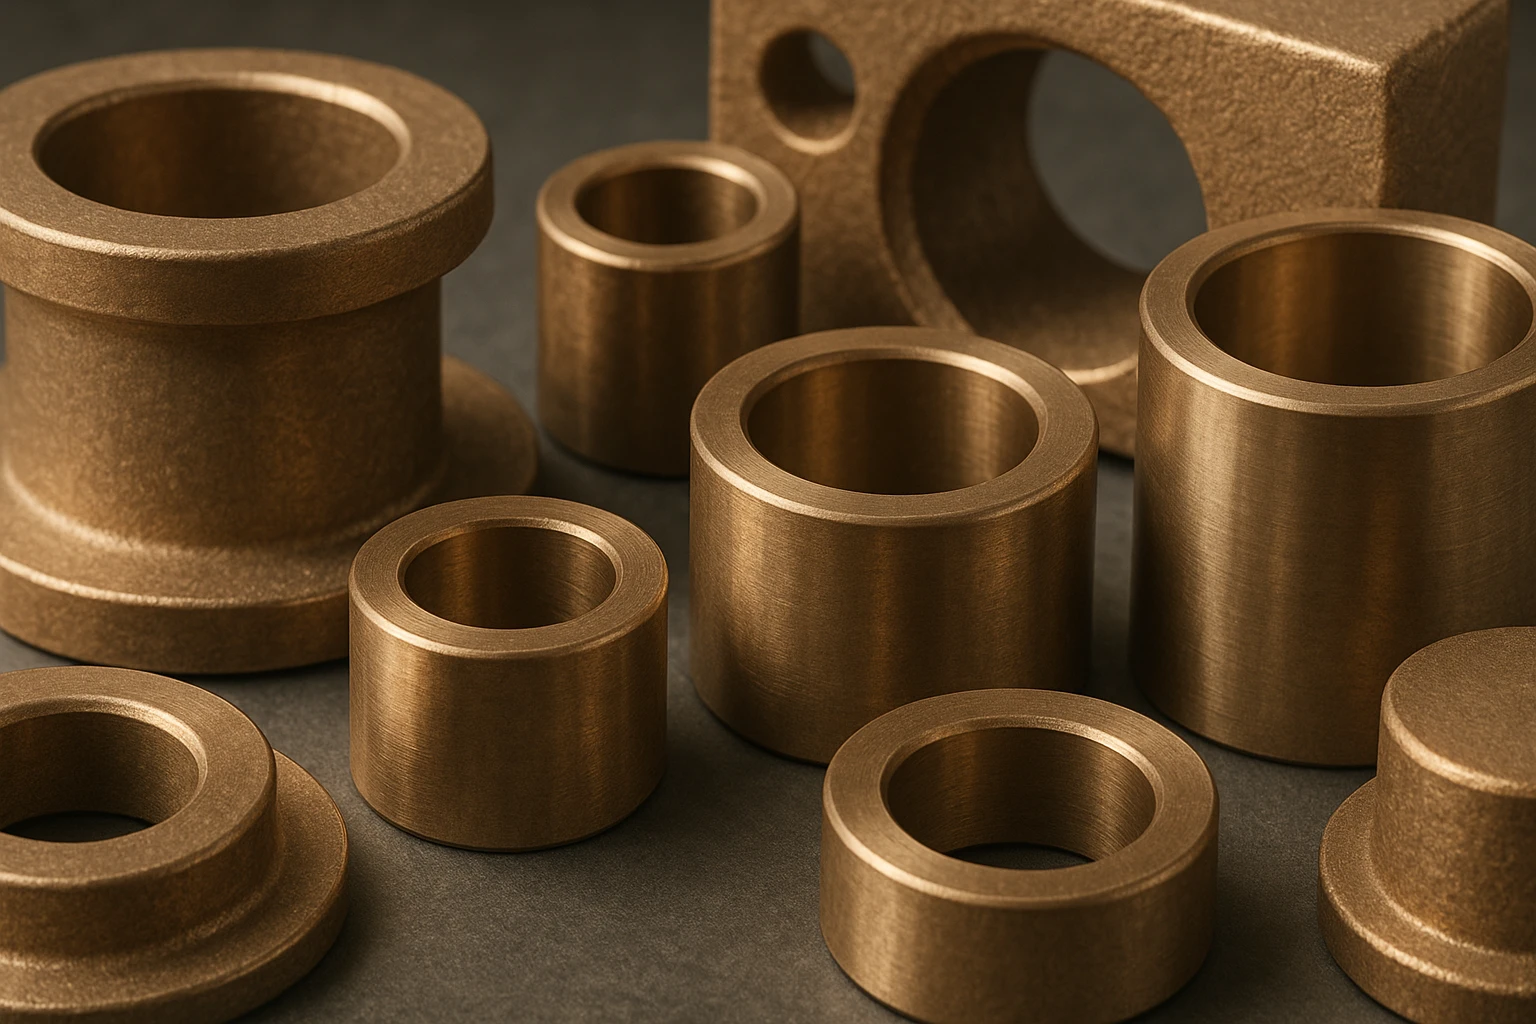
Литьё выбирают там, где деталь сложно или невыгодно получить резанием и давлением: корпусная арматура, червячные колёса, подшипники скольжения, втулки, гребные винты, детали насосов и запорной арматуры. У медных сплавов есть и своя специфика литья — высокая теплопроводность быстро уводит тепло в форму, а широкий интервал кристаллизации у оловянных бронз растягивает затвердевание и разбрасывает усадку по всему объёму. Это определяет и выбор способа литья, и набор возможных дефектов.
Литейные сплавы отличаются от деформируемых по составу. В них специально вводят больше легирующих элементов (олово, свинец, цинк, алюминий, кремний), которые улучшают жидкотекучесть и заполняемость формы, хотя снижают пластичность. Поэтому марку под литьё берут из «литейных» ГОСТов, а не из стандартов на обработку давлением.
Виды литья медных сплавов
Пять способов литья отличаются оснасткой, скоростью охлаждения и достижимой толщиной стенки. Выбор идёт от геометрии детали, тиража и требований к плотности.
| Способ литья | Где применяют | Плюсы | Минусы |
|---|---|---|---|
| Центробежное | Втулки, кольца, вкладыши, гильзы — тела вращения | Плотная структура, газ и шлак вытесняются к внутренней поверхности, без стержня | Только тела вращения; внутренний припуск на обработку |
| В кокиль (металлическая форма) | Серийные детали: арматура, шестерни, фитинги | Мелкое зерно, плотнее песчаного, точность и повторяемость серии | Дорогая оснастка; стенка от 3−5 мм; не для крупного |
| По выплавляемым моделям | Сложная геометрия: рабочие колёса, арматура, художественное литьё | Стенка от 1−3 мм, высокая точность, чистая поверхность | Дорого и медленно; ограничение по массе отливки |
| В песчаные формы | Крупное и единичное: корпуса, венцы червячных колёс | Дешёвая оснастка, любая масса и габарит | Грубая поверхность, стенка от 5−8 мм, рыхлая структура |
| Непрерывное литьё | Заготовки: прутки, трубы, втулки постоянного сечения | Плотный металл, высокий выход годного, минимум усадочных дефектов | Только постоянное сечение; далее механическая обработка |
Центробежное литьё. Форму раскручивают, и расплав центробежной силой прижимается к стенкам. Металл затвердевает от периферии к центру плотным столбчатым фронтом, а газ, шлак и лёгкие примеси собираются у внутренней поверхности, откуда их снимают припуском на обработку. Так получают втулки, кольца, вкладыши подшипников и гильзы с плотной стенкой без внутренней рыхлоты. Стержень для отверстия не нужен — его образует сама центробежная сила.
Литьё в кокиль. Кокиль — многоразовая металлическая форма. Она отбирает тепло быстрее песка, поэтому отливка кристаллизуется с мелким зерном и выходит плотнее и точнее. Способ рассчитан на серию: оснастка дорогая, но выдерживает тысячи заливок. Минимальная стенка — 3−5 мм, крупные габариты кокилю недоступны.
Литьё по выплавляемым моделям. Модель из легкоплавкого воскового состава обмазывают огнеупорной суспензией, воск вытапливают, а в полученную керамическую оболочку заливают металл. Метод даёт тонкую стенку от 1−3 мм, острые кромки и чистую поверхность без разъёма формы. Применяют для деталей сложной геометрии — рабочих колёс, ответственной арматуры, художественного и точного литья.
Литьё в песчаные формы. Разовая форма из формовочной смеси. Оснастка дешёвая, а масса и габарит отливки практически не ограничены, поэтому способ держит крупное и единичное производство: корпуса насосов, венцы червячных колёс, массивные фланцы. Плата за это — грубая поверхность, толстая стенка от 5−8 мм и более рыхлая структура, чем у кокиля.
Непрерывное литьё. Расплав непрерывно вытягивают через охлаждаемый кристаллизатор, получая пруток, трубу или втулку постоянного сечения. Направленное охлаждение даёт плотный металл с минимумом усадочной пористости и высокий выход годного. Из таких заготовок затем точат втулки и детали, которым нужна повышенная плотность.
Литейные медные сплавы: бронзы и латуни
Литейные сплавы делят на три группы, каждую нормирует свой стандарт. Марка кодирует состав: буква — легирующий элемент, цифра — его доля в процентах, буква «Л» на конце обозначает литейный сплав.
Оловянные литейные бронзы по
Безоловянные литейные бронзы по
Литейные латуни по
Выбор группы идёт от задачи. Подшипник скольжения под удар и высокую скорость — оловянная бронза; узел с износом и коррозией в воде — алюминиевая; массовая недорогая арматура — литейная латунь; тяжелонагруженный вкладыш — свинцовая бронза. По нашей практике до половины вопросов на литьё решает выбор между оловянной и безоловянной бронзой, а способ литья тут вторичен.
Дефекты литья медных сплавов и контроль
Дефекты медного литья растут из двух причин — усадки при затвердевании и растворённых в расплаве газов. Понимание природы дефекта определяет и способ его отсеять.
- Усадочная пористость и раковины. Металл при кристаллизации уменьшается в объёме. У оловянных бронз с широким интервалом затвердевания усадка рассеивается мелкими порами по сечению, у алюминиевых — собирается концентрированной раковиной, которую выводят в прибыль. Рыхлота в теле отливки роняет прочность и герметичность.
- Газовая пористость. Водород и другие газы, растворённые в жидкой меди, при затвердевании выделяются и образуют круглые поры. Лечится дегазацией расплава, контролем влажности шихты и формы.
- Ликвация. Неоднородность состава по сечению. У оловянных бронз проявляется обратной ликвацией — выпотеванием легкоплавкой фазы на поверхность («оловянный пот»), у свинцовых — расслоением свинца по плотности. Снижается быстрым и направленным охлаждением.
- Горячие трещины и неспаи. Возникают при затруднённой усадке в форме и низкой температуре заливки, когда потоки металла не свариваются.
Контроль отливки идёт в несколько ступеней. Химсостав проверяют спектральным анализом на соответствие марке по
Как выбрать метод литья и услуги СМ
Способ литья вытекает из четырёх параметров детали: геометрия, тираж, масса и требования к плотности. Тело вращения под нагрузку — центробежное литьё; серия компактных деталей — кокиль; сложная тонкостенная геометрия — выплавляемые модели; крупное или единичное — песчаная форма; заготовка постоянного сечения под последующую обработку — непрерывное литьё.
Сплав и способ подбираются вместе. Оловянная бронза с малой усадкой 1,4−1,6% прощает тонкую и сложную форму, но требует пропитки под герметичность; алюминиевая прочнее, однако её концентрированную усадку 1,7−2,5% закладывают в конструкцию прибылей ещё на этапе оснастки. Наши технологи считают усадку и прибыли под конкретную геометрию, чтобы раковина ушла в технологический припуск, а не в тело детали.
СМ ведёт контрактное литьё медных сплавов по чертежам заказчика: подбор марки и способа под задачу, изготовление оснастки, отливка, механическая обработка и контроль партии с сертификатом. Клиент приходит за готовой деталью, а не за слитком металла. По цветным сплавам — бронзе, латуни, меди — закрываем и мелкосерийные позиции, за которые не берутся крупные литейные заводы.
Часто задаваемые вопросы
Какие способы литья применяют для медных сплавов?
Пять основных: центробежное (втулки, кольца, вкладыши), в кокиль (серия с плотной структурой, стенка от 3−5 мм), по выплавляемым моделям (сложная геометрия, стенка от 1−3 мм), в песчаные формы (крупное и единичное, стенка от 5−8 мм) и непрерывное литьё заготовок постоянного сечения. Способ выбирают под геометрию, тираж и требуемую плотность детали.
Чем литейная бронза отличается от деформируемой?
Литейная бронза содержит больше легирующих элементов (олово, свинец, цинк), которые повышают жидкотекучесть и заполняемость формы, но снижают пластичность. Её марки нормируют
Какая усадка у медных сплавов при литье?
Линейная усадка зависит от группы: оловянные бронзы — 1,4−1,6%, латуни — 1,6−2,2%, безоловянные алюминиевые бронзы — 1,7−2,5%. У оловянных бронз усадка рассеивается мелкой пористостью по сечению, у алюминиевых собирается концентрированной раковиной, которую выводят в прибыль. Величину усадки закладывают в размеры оснастки.
Чем оловянная литейная бронза лучше безоловянной?
Оловянная бронза (
Какие дефекты возникают при литье медных сплавов?
Основные — усадочная и газовая пористость, усадочные раковины, ликвация (обратная у оловянных бронз, расслоение свинца у свинцовых) и горячие трещины. Пористость снижает прочность и герметичность, ликвация нарушает однородность состава. Дефекты отсеивают ультразвуковым и рентгеновским контролем, а арматуру — испытанием на герметичность.
Как контролируют качество литой детали?
В несколько ступеней: спектральный анализ химсостава на соответствие марке, испытание на растяжение по
Можно ли отлить деталь по чертежу заказчика?
Да. СМ ведёт контрактное литьё медных сплавов по чертежам: технолог подбирает марку бронзы или латуни и способ литья под геометрию и нагрузку, рассчитывает усадку и прибыли, изготавливает оснастку и передаёт готовую деталь после механической обработки и контроля партии.
Какой сплав выбрать для втулки подшипника скольжения?
Под удар и высокую скорость берут оловянную бронзу (например, БрО10Ф1) центробежным литьём — плотная стенка без внутренней рыхлоты. Под тяжёлую статическую нагрузку подойдёт свинцовая бронза БрС30 с высокими антифрикционными свойствами. Конкретную марку и способ технолог подберёт под нагрузку, скорость и условия смазки узла.
Заключение
Литьё медных сплавов — это выбор связки «способ + сплав» под конкретную деталь. Центробежное литьё даёт плотные втулки и вкладыши, кокиль — серию с мелким зерном, выплавляемые модели — тонкостенную сложную геометрию от 1−3 мм, песчаная форма — крупное и единичное, непрерывное литьё — плотную заготовку. Оловянные бронзы (
Технологи СМ подбирают марку и способ литья под задачу, считают усадку и прибыли и подтверждают результат сертификатом с ультразвуковым контролем партии.
Заказать литьё медных сплавов под задачу
Технологи СМ помогут:
- выбрать способ литья — центробежное, кокиль, выплавляемые модели, песчаная форма или непрерывное
- подобрать сплав: оловянная бронза (
ГОСТ 613–79 ), безоловянная (ГОСТ 493–79 ) или литейная латунь (ГОСТ 17 711–93 ) - рассчитать усадку и прибыли под геометрию детали, изготовить оснастку
- отлить и обработать деталь по чертежу с ультразвуковым контролем партии и сертификатом
Статью подготовили
Автор: Сергей Ковриго
Эксперт в области: литьё медных сплавов и литейные бронзы
Редактор: Роман Отроков
Эксперт в области: металлургия цветных сплавов
Технолог «Специальные Материалы»
Источники
ГОСТ 493–79 «Бронзы безоловянные литейные. Марки» — docs.cntd.ruГОСТ 613–79 «Бронзы оловянные литейные. Марки» — docs.cntd.ruГОСТ 17 711–93 «Латуни литейные. Марки» — docs.cntd.ru- Литьё цветных сплавов: справочник литейщика