Чистая медь — один из самых неудобных для резания цветных металлов: она вязкая, тянется за инструментом и налипает на режущую кромку, поэтому её точат острым инструментом с большими передними углами 20−30° и обильной подачей СОЖ. На другом полюсе стоит свинцовистая латунь ЛС59−1 — эталон обрабатываемости (100%), которую режут почти всухую на скоростях 150−300 м/мин. Ниже разбираем, почему медь и медные сплавы ведут себя так по-разному, как назначать режимы резания при точении, фрезеровании, штамповке и гибке и каким инструментом работать.
Обрабатываемость резанием у медных сплавов отличается в разы. За эталон (100%) берут свинцовистую латунь ЛС59−1: свинец дробит стружку, и она режется на высоких скоростях острым инструментом. Чистая медь М1/М2 из-за вязкости даёт показатель около 20% — длинную сливную стружку, налипание на кромку и наклёп; её спасают большие передние углы 20−30°, остро заточенный инструмент группы ВК и обильная СОЖ. Оловянные и алюминиевые бронзы режутся на уровне 20−40%, безоловянные с твёрдыми фазами требуют твёрдосплавного инструмента и пониженных скоростей. При гибке и штамповке наоборот выигрывает пластичная медь, а хрупкая ЛС59−1 трескается. Конкретные режимы зависят от марки, состояния поставки и операции.
Что такое обрабатываемость меди резанием
Обрабатываемость резанием — это совокупность того, как материал поддаётся снятию стружки: какие скорости и подачи он держит, как изнашивает инструмент, какую стружку даёт и какую шероховатость поверхности позволяет получить. Для медных сплавов это не одно число, а целый диапазон: от вязкой чистой меди до самодробящейся свинцовистой латуни разница доходит до пяти раз.
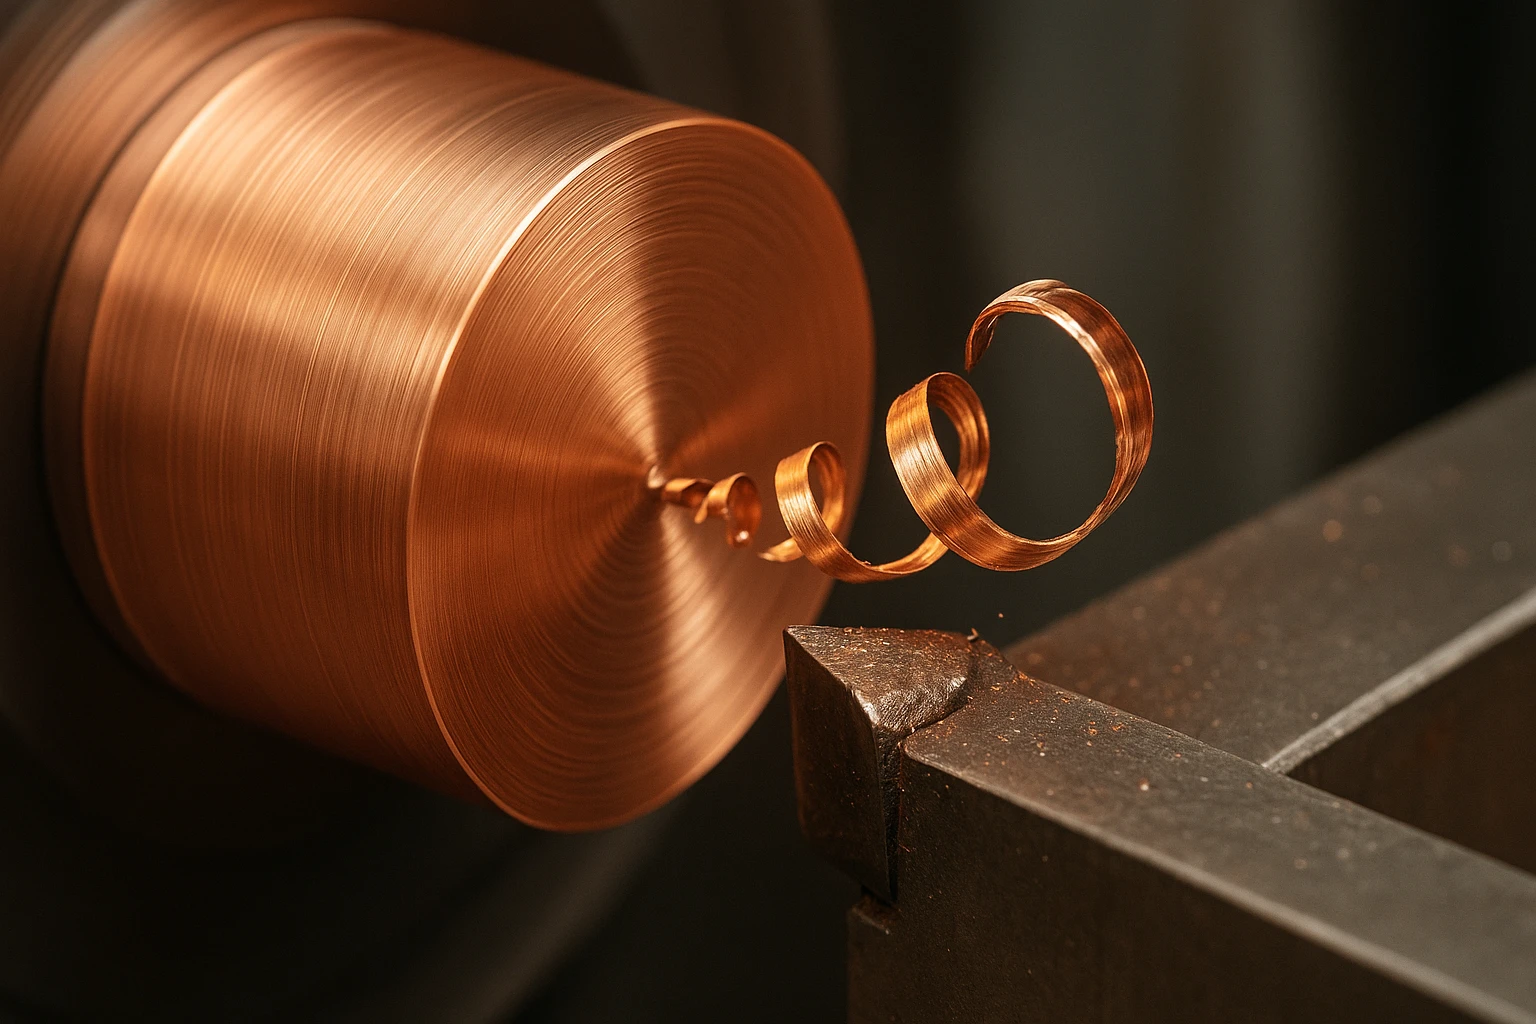
Корень всей темы — чистая медь пластична и вязка. При резании она не скалывается аккуратной стружкой, а тянется: образуется длинная сливная стружка, которая наматывается на инструмент и забивает зону резания. Поверхностный слой при этом наклёпывается, медь налипает на переднюю поверхность резца, формируется нарост, и чистота обработки падает. Те же свойства, что делают медь хорошим проводником и материалом для глубокой вытяжки, мешают её точить и сверлить.
Управляют обрабатываемостью двумя путями. Первый — легирование: добавки свинца, теллура, серы или фаз цинка создают в металле включения, по которым стружка ломается на короткие элементы. Так получают автоматные марки — свинцовистую латунь ЛС59−1, теллуровую медь. Второй путь — геометрия и режим: острая кромка, большой передний угол, правильная скорость и обильное охлаждение. По нашей практике именно сочетание марки под операцию и грамотно назначенного режима снимает большинство проблем с медью в цехе.
Свойства меди, которые определяют резание
Поведение меди под резцом задают её физико-механические свойства. Главные из них — вязкость (высокое относительное удлинение), теплопроводность и низкая твёрдость в отожжённом состоянии.
| Параметр чистой меди (М1, М2) | Мягкое (отожжённое) | Твёрдое (нагартованное) |
|---|---|---|
| Предел прочности σв, МПа | 200−250 | 350−450 |
| Относительное удлинение δ, % | 35−50 | 2−6 |
| Твёрдость HB | 40−55 | 90−120 |
Удлинение 35−50% в отожжённой меди — это и есть та вязкость, которая тянет стружку. Парадокс обработки: мягкую отожжённую медь резать труднее, чем нагартованную, потому что твёрдый наклёпанный металл скалывается чище и даёт лучшую шероховатость. Поэтому под чистовое точение и сверление медь иногда специально берут в нагартованном состоянии.
| Физическое свойство меди | Значение | Единица |
|---|---|---|
| Теплопроводность | 390−400 | Вт/(м·К) |
| Температура плавления | 1083 | °C |
| Плотность | 8,9−8,96 | г/см³ |
| Линейное расширение | 16,5−17 | x10⁻⁶/К |
За цифрами стоит прямая связь с режимом резания:
- Вязкость и пластичность. Длинная сливная стружка, нарост на кромке, наклёп. Лечится большими передними углами 20−30° и острой доведённой кромкой, которая режет, а не давит.
- Высокая теплопроводность 390 Вт/(м·К). Медь быстро уводит тепло из зоны резания в деталь и стружку, поэтому заготовка греется и расширяется — точные размеры уплывают. Нужна обильная СОЖ, она же снимает тепло и смывает стружку.
- Склонность к налипанию. Медь приваривается к передней поверхности инструмента и к ленточке свёрла. Помогает полированная передняя поверхность, инструмент группы ВК и смазывающая СОЖ.
- Тепловое расширение. При нагреве деталь растёт; на ответственных размерах припуск на чистовой проход назначают с учётом остывания.
Виды обработки меди и медных сплавов
Медь и её сплавы проходят все основные операции металлообработки, но требования к режиму у каждой свои.
Точение и растачивание. Базовая операция для прутка и труб. Для чистой меди передний угол назначают большим, 20−30°, задний угол 6−12°, кромку доводят до острой. Скорость резания твёрдосплавным инструментом группы ВК — ориентировочно 150−400 м/мин по чистой меди, быстрорежущим Р6М5 заметно ниже, около 60−120 м/мин; подача 0,1−0,4 мм/об в зависимости от прохода. СОЖ подаётся обильно. Свинцовистую латунь ЛС59−1 точат на тех же или больших скоростях, но с малым передним углом 0−8°, чтобы стружка дробилась сама.
Фрезерование. Применяют острые фрезы с увеличенным углом наклона винтовой канавки и полированными стружечными канавками, чтобы вязкая стружка свободно выходила и не забивала зубья. По меди работают с попутным резанием и обильным охлаждением; врезание делают плавным, без выхаживания на месте, иначе кромка налипает.
Сверление и нарезание резьбы. Самые проблемные операции для чистой меди: свёрло налипает, стружка наматывается, в глухом отверстии резьбу часто рвёт. Берут свёрла с подполированными канавками и увеличенным передним углом, работают с выводом стружки и активной СОЖ. Под резьбу в вязкой меди оставляют увеличенный припуск и применяют метчики для пластичных материалов.
Штамповка, вырубка, гибка. Здесь вязкость меди из недостатка превращается в достоинство. Отожжённая медь с удлинением 35−50% отлично тянется, гнётся на малые радиусы и держит глубокую вытяжку без трещин. Свинцовистая латунь ЛС59−1, наоборот, при холодной гибке растрескивается по свинцовым включениям — её гнут в нагретом виде или берут под гибку пластичные латуни типа Л63, Л68. Радиус гиба и направление линии сгиба относительно проката согласуют под марку и состояние.
Режимы резания и инструмент по группам сплавов
Единой таблицы режимов для всех медных сплавов нет: цифры зависят от марки, состояния поставки, жёсткости станка и требуемой чистоты. Ниже — ориентировочные диапазоны для точения, с которых технолог начинает подбор. Это отправная точка, а не паспортные значения; финальный режим отрабатывают на первой детали.
| Группа сплавов | Передний угол γ | Скорость точения (твёрдый сплав ВК), м/мин | СОЖ | Инструмент |
|---|---|---|---|---|
| Чистая медь М1, М2 | 20−30° | 150−400 | обильно | ВК6, ВК8; Р6М5 (остро) |
| Латунь свинцовистая ЛС59−1 | 0−8° | 150−300 | можно всухую | ВК; допустим Р6М5 |
| Латунь обычная Л63, Л68 | 8−15° | 120−250 | эмульсия | ВК, Р6М5 |
| Бронза оловянная (БрОФ, БрОЦС) | 5−15° | 80−200 | эмульсия | ВК6, ВК8 |
| Бронза алюминиевая, безоловянная | 5−12° | 60−150 | обильно | ВК8, твёрдый сплав |
По инструментальному материалу для меди и бронз берут вольфрамокобальтовые твёрдые сплавы группы ВК (ВК6, ВК8). Титановольфрамовая группа ТК предназначена для сталей и по меди работает хуже — медь налипает на её кромку. Быстрорежущая сталь Р6М5 годится для меди и латуни при невысоких скоростях и обязательно острой заточке.
Стандарты на сами материалы снабженец и технолог проверяют по марке: медь —
Сравнение обрабатываемости: медь, латунь, бронза
Главный практический вопрос — насколько легче или труднее режется конкретный сплав. Сравнивают по относительной обрабатываемости: за 100% принимают свинцовистую латунь ЛС59−1 (автоматную), остальные выражают в процентах от неё. Цифры ориентировочные, по справочным данным они расходятся, но порядок устойчив.
| Сплав | Относительная обрабатываемость, % | Характер стружки | Стандарт на марку |
|---|---|---|---|
| Латунь ЛС59−1 (свинцовистая) | 100 (эталон) | короткая, дробится | |
| Латунь Л63, Л68 (без свинца) | 30−40 | длинная, вязкая | |
| Медь теллуровая (МТ) | 80−90 | дроблёная | |
| Медь чистая М1, М2 | около 20 | длинная сливная | |
| Бронза оловянная БрОФ, БрОЦС | 20−40 | элементная | |
| Бронза алюминиевая, безоловянная | 20−30 | короткая, абразивная |
Разберём логику. Латунь ЛС59−1 содержит около 1% свинца, который не растворяется в металле, а сидит мелкими включениями. Они работают концентраторами и дробят стружку на короткие элементы — её удобно убирать, инструмент не налипает, и скорость можно держать высокой. Поэтому из ЛС59−1 точат массовые детали на токарных автоматах.
Чистая медь лишена таких включений и тянется в длинную ленту — отсюда показатель около 20% и все приёмы с большими углами и СОЖ. Если деталь требует одновременно высокой проводимости и хорошей обрабатываемости, переходят на теллуровую медь: теллур дробит стружку, как свинец в латуни, а проводимость остаётся высокой, и обрабатываемость поднимается до 80−90%.
Бронзы по обрабатываемости ближе к чистой меди, чем к латуни, но по другой причине. Мягкие оловянные бронзы дают вязкую элементную стружку, а алюминиевые и безоловянные с твёрдыми интерметаллидными фазами абразивно изнашивают кромку — их режут пониженными скоростями твёрдым сплавом ВК8. У литейных бронз добавляется неоднородность структуры, поэтому режим под литьё и под деформируемый пруток отличается.
Часто задаваемые вопросы
Почему чистую медь тяжело обрабатывать резанием?
Чистая медь вязкая и пластичная: относительное удлинение в отожжённом состоянии достигает 35−50%. Стружка не скалывается, а тянется длинной сливной лентой, налипает на режущую кромку и образует нарост, поверхность наклёпывается. Поэтому её относительная обрабатываемость около 20% против 100% у автоматной латуни ЛС59−1.
Какой передний угол нужен для точения меди?
Для чистой меди передний угол назначают большим — ориентировочно 20−30°, задний 6−12°, а кромку доводят до острой. Большой положительный угол облегчает врезание и уменьшает наклёп и налипание. Для свинцовистой латуни ЛС59−1, наоборот, берут малый угол 0−8°, чтобы стружка дробилась сама.
Почему латунь ЛС59−1 считают эталоном обрабатываемости?
Свинец (около 1%) сидит в латуни ЛС59−1 мелкими нерастворёнными включениями и дробит стружку на короткие элементы. Стружка легко убирается, инструмент не налипает, скорость держится высокой — до 150−300 м/мин, часто без СОЖ. Поэтому её обрабатываемость принимают за 100%, и из неё точат массовые детали на автоматах.
Нужна ли СОЖ при обработке меди?
Для чистой меди и большинства бронз — да, обильно. СОЖ снимает тепло (теплопроводность меди 390 Вт/(м·К), деталь быстро греется и расширяется), смазывает кромку против налипания и вымывает вязкую стружку. Свинцовистую латунь ЛС59−1 можно точить почти всухую, её стружка короткая и не налипает.
Каким инструментом резать медь и бронзу?
Берут вольфрамокобальтовые твёрдые сплавы группы ВК (ВК6, ВК8) или быстрорежущую сталь Р6М5 с острой заточкой.
В каком состоянии медь лучше обрабатывается — мягком или твёрдом?
Нагартованная (твёрдая) медь режется чище мягкой: наклёпанный металл скалывается аккуратнее и даёт лучшую шероховатость, тогда как отожжённая тянется и наклёпывается под резцом. Под точную чистовую обработку медь иногда специально берут в нагартованном состоянии, а под гибку и вытяжку — в отожжённом.
Чем отличается обрабатываемость меди, латуни и бронзы?
Латунь (особенно свинцовистая ЛС59−1) режется легче всего — стружка дробится. Чистая медь труднее всех из-за вязкости (около 20% от латуни). Бронзы посередине-снизу: оловянные дают вязкую стружку (20−40%), алюминиевые и безоловянные абразивно изнашивают инструмент и требуют твёрдого сплава и пониженных скоростей.
Можно ли гнуть и штамповать свинцовистую латунь ЛС59−1?
Для холодной гибки и глубокой вытяжки ЛС59−1 не годится: свинцовые включения делают её хрупкой, и она растрескивается по линии сгиба. Под гибку и штамповку берут пластичные латуни Л63, Л68 или отожжённую медь с удлинением 35−50%. ЛС59−1 гнут в нагретом состоянии либо проектируют деталь под резание, а не под формовку.
Заключение
Обрабатываемость медных сплавов резанием задаёт их структура. Свинцовистая латунь ЛС59−1 с дроблёной стружкой — эталон (100%), её режут острым инструментом на высоких скоростях почти всухую. Чистая медь из-за вязкости стоит на уровне около 20%: длинная стружка, налипание и наклёп, поэтому ей нужны большие передние углы 20−30°, остро заточенный инструмент группы ВК и обильная СОЖ. Оловянные и алюминиевые бронзы режутся на 20−40%, и для абразивных безоловянных берут твёрдый сплав ВК8 с пониженной скоростью. Под гибку и вытяжку картина переворачивается: выигрывает пластичная медь, а хрупкая ЛС59−1 трескается. Режим под каждую операцию подбирают по марке, состоянию поставки и требуемой чистоте.
Технологи Специальные Материалы подбирают марку и состояние поставки меди или сплава под конкретную операцию и подтверждают химсостав и механические свойства сертификатом по ГОСТ с ультразвуковым контролем партии.
Подобрать медь или сплав под механическую обработку
Технологи Специальные Материалы помогут:
- выбрать марку под операцию — медь М1/М2, теллуровую медь, латунь ЛС59−1/Л63 или бронзу
- учесть состояние поставки (отожжённое/нагартованное) под точение, гибку или вытяжку
- согласовать сортамент: пруток, лента, лист, труба, профиль под чертёж заказчика
- выдать сертификат по
ГОСТ 859–2014 / 15 527−2004 / 18 175−78 с ультразвуковым контролем партии
Статью подготовили
Автор: Сергей Ковриго
Эксперт в области: медь и медные сплавы, механическая обработка
Редактор: Роман Отроков
Эксперт в области: металлургия цветных сплавов
Технолог «Специальные Материалы»
Источники
ГОСТ 859–2014 «Медь. Марки» — docs.cntd.ruГОСТ 1173–2006 «Фольга, ленты, листы и плиты медные» — docs.cntd.ru- Обрабатываемость меди и сплавов: Copper Development Association — copper.org
- Справочник технолога-машиностроителя (режимы резания цветных металлов)