Латунь паяют двумя способами — мягкими оловянными припоями при 180−250 °C и твёрдыми серебряными или медно-цинковыми при 600−900 °C. Выбор решает задача: мягкая пайка держит электрический контакт и герметизирует малонагруженный шов, твёрдая даёт прочное конструкционное соединение. Главная сложность именно с латунью — цинк, который при перегреве выше 850−900 °C активно испаряется и обесцинковывает зону шва. Ниже разбираем, какой припой и флюс брать под конкретный шов, на каких режимах паять и откуда берутся поры, непропай и белый налёт по кромке.
Латунь (сплав меди с цинком по
Что такое пайка латуни
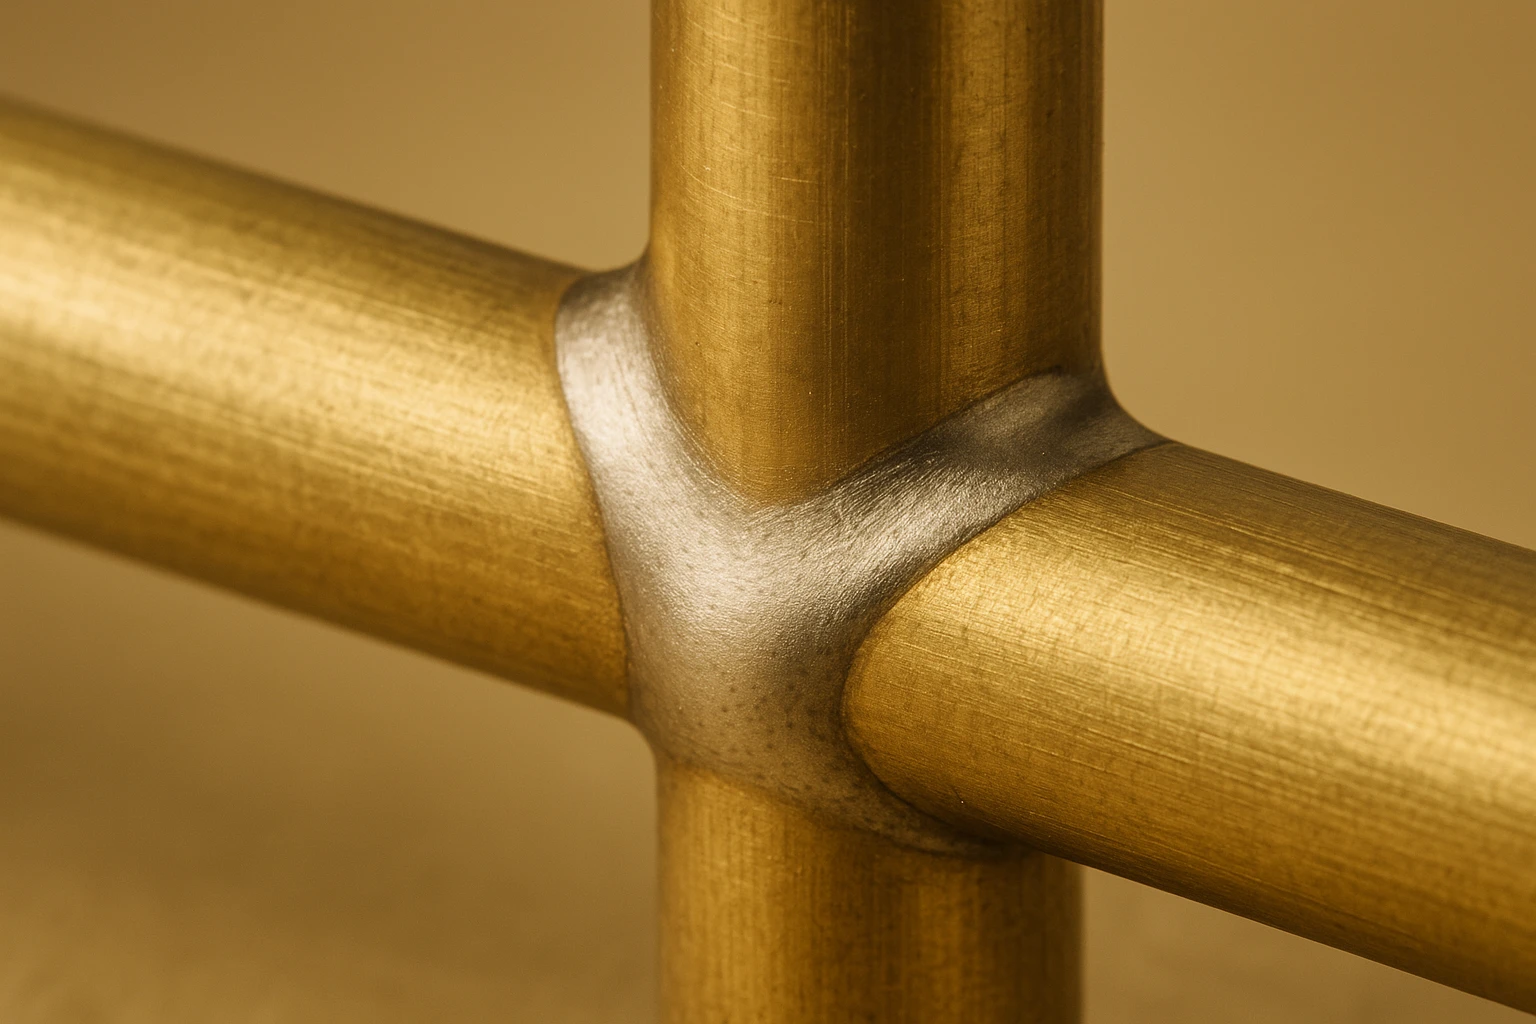
Пайка — это соединение деталей расплавленным припоем, температура плавления которого ниже, чем у основного металла. Сама латунь при этом не плавится: припой затекает в зазор, смачивает кромки и после кристаллизации держит шов. По температуре пайки её делят на два класса, и для латуни это деление принципиально.
Мягкая пайка идёт припоями с температурой плавления до 450 °C — на латуни это оловянно-свинцовые ПОС, работающие в диапазоне 180−250 °C. Греют паяльником или горячим воздухом, шов получается пластичный, но малопрочный: предел на срез 30−70 МПа. Такой пайкой лужат, собирают электрические контакты, герметизируют негерметичные и слабонагруженные соединения.
Твёрдая пайка использует припои с температурой плавления выше 450 °C — серебряные ПСр (600−780 °C) и медно-цинковые ПМЦ (800−880 °C). Нагрев ведут газовой горелкой, током высокой частоты (ТВЧ) или в печи. Шов выходит прочным, 150−350 МПа на срез, и держит конструкционную нагрузку, давление и вибрацию.
Особенность латуни, которую медь и бронза не создают, — цинк. В латуни Л63 его около 37%, и кипит цинк при 907 °C, тогда как сама Л63 плавится при 900−905 °C. При твёрдой пайке зона нагрева подходит вплотную к этим отметкам, цинк начинает испаряться с поверхности, металл в шве обедняется цинком, а над ванной поднимается белый дым оксида цинка. Отсюда два вывода, которые определяют всю технологию: перегрев латуни недопустим, а для высокоцинковых марок серебряный припой с более низкой температурой предпочтительнее медно-цинкового.
Особенности латуни и выбор припоя под задачу
Латунь паяется хорошо — медь под тонкой оксидной плёнкой смачивается почти всеми припоями, а флюс эту плёнку снимает. Сложности вносят два фактора: цинк, испаряющийся при перегреве, и свинец в автоматных марках вроде ЛС59−1, который ухудшает смачивание и провоцирует поры. Чем выше содержание цинка, тем осторожнее с температурой и тем весомее аргумент в пользу серебряного припоя.
Выбор припоя идёт от задачи — от того, какую нагрузку несёт шов, нужна ли герметичность и допустим ли нагрев детали до сотен градусов.
| Задача / тип соединения | Тип пайки | Рекомендуемый припой | Температура пайки, °C |
|---|---|---|---|
| Электрические и радиоконтакты, лужение | мягкая | ПОС-61 | 185−190 |
| Герметизация малонагруженных швов, бачки | мягкая | ПОС-40 | 190−235 |
| Прочные конструкционные швы, арматура | твёрдая | ПСр-45 | 690−720 |
| Трубопроводы, теплообменники, сантехника | твёрдая | ПСр-40 или ПМЦ-48 | 700−870 |
| Латунь с высоким содержанием цинка (Л63) | твёрдая | ПСр-45 (низкая t) | 690−720 |
| Дешёвые несложные швы латунь-латунь | твёрдая | ПМЦ-36 | 800−825 |
Логика таблицы одна. Где важен электрический контакт и нагрев детали нежелателен — берут мягкий ПОС и паяют при 190 °C. Где нужна прочность — переходят на твёрдую пайку, и здесь серебряный ПСр выигрывает у медно-цинкового ПМЦ по трём пунктам: паяет на 100−150 °C холоднее, даёт пластичный шов и меньше выпаривает цинк из латуни. Медно-цинковый ПМЦ дешевле за счёт отсутствия серебра, но его температура 800−880 °C у самой границы плавления Л63, поэтому его ставят на менее ответственные швы и при точном контроле нагрева.
Флюсы и режимы пайки
Флюс снимает оксидную плёнку с латуни и припоя, защищает шов от повторного окисления и улучшает смачивание. Под каждый тип пайки — свой флюс, и перепутать их нельзя: мягкий флюс не сработает при 700 °C, а бура не активна при 200 °C.
Для мягкой пайки латуни берут канифоль и канифольные флюсы (ЛТИ-120) там, где недопустима коррозия и нельзя смывать остатки — электрические контакты. Где поверхность сильно окислена, применяют активные флюсы на основе хлористого цинка (паяльная кислота); они чистят агрессивно, но остатки обязательно смывают, иначе шов со временем корродирует.
Для твёрдой пайки нужен высокотемпературный флюс. Классика — бура (тетраборат натрия), плавящаяся около 741 °C, и её смесь с борной кислотой для повышения активности и рабочего диапазона. Для серебряных припоев удобны готовые фтороборатные флюсы марки ПВ-209 и ПВ-284: они активны уже с 450−500 °C, то есть начинают чистить кромку раньше, чем расплавится припой, — это снижает риск непропая.
Режимы пайки латуни держат в узком окне. Капиллярный зазор под затекание припоя выдерживают 0,05−0,2 мм: в меньший припой не зайдёт, в больший не удержится капиллярными силами, и шов выйдет рыхлым. Кромки зачищают до металлического блеска и обезжиривают. При твёрдой пайке нагрев ведут быстро и равномерно, прогревая деталь целиком, не только точку под припоем, и снимают горелку сразу после растекания припоя — каждая лишняя секунда при 850−900 °C выпаривает цинк и обесцинковывает шов. Серебряным припоем паяют в нижней части диапазона, 650−750 °C, чтобы держаться дальше от точки кипения цинка.
Припои для пайки латуни: типы и стандарты
Припои для латуни делятся на три группы по составу и температуре. Мягкие — оловянно-свинцовые ПОС, твёрдые — серебряные ПСр и медно-цинковые ПМЦ. Ниже — типы, назначение и температуры плавления.
| Группа припоев | Марки | Тип пайки | Температура плавления, °C | Назначение | Стандарт |
|---|---|---|---|---|---|
| Оловянно-свинцовые ПОС | ПОС-40, ПОС-61, ПОС-90 | мягкая | 183−235 | электроконтакты, лужение, герметизация | |
| Серебряные ПСр | ПСр-25, ПСр-40, ПСр-45, ПСр-72 | твёрдая | 600−780 | прочные и пластичные ответственные швы | |
| Медно-цинковые ПМЦ | ПМЦ-36, ПМЦ-48, ПМЦ-54 | твёрдая | 800−880 | конструкционные швы латунь-латунь |
По маркам ориентир такой. В оловянно-свинцовой группе ПОС-61 — эвтектика с точкой плавления 183−190 °C, её берут под электронику и точный монтаж; ПОС-40 плавится в интервале 183−235 °C и годится под герметизацию; цифра в марке — доля олова в процентах. Серебряный ПСр-45 (45% серебра) с температурой пайки 690−720 °C — рабочая лошадка твёрдой пайки латуни: прочный, пластичный, паяет холоднее медно-цинковых. Медно-цинковые ПМЦ-36, ПМЦ-48 и ПМЦ-54 (36−54% меди, остальное цинк) плавятся при 800−880 °C и дешевле серебряных, но требуют аккуратности по нагреву из-за близости к точке плавления самой латуни.
Марки самой латуни нормирует
Мягкая или твёрдая пайка латуни: как выбрать
Вопрос сводится к прочности и нагреву. Если шов несёт нагрузку — твёрдая пайка; если важен только контакт или герметичность при малой нагрузке — мягкая.
| Параметр | Мягкая пайка | Твёрдая пайка |
|---|---|---|
| Припои | ПОС оловянно-свинцовые | ПСр серебряные, ПМЦ медно-цинковые |
| Температура пайки | 180−250 °C | 600−900 °C |
| Прочность шва на срез | 30−70 МПа | 150−350 МПа |
| Способ нагрева | паяльник, горячий воздух | горелка, ТВЧ, печь |
| Флюс | канифоль, ЛТИ-120, хлористый цинк | бура, борная кислота, ПВ-209 |
| Испарение цинка | нет | есть, растёт с перегревом |
| Типовое применение | электроконтакты, лужение, герметизация | конструкции, трубопроводы, нагруженные швы |
Мягкая пайка проще и безопаснее для металла: при 190 °C цинк из латуни не уходит, деталь не ведёт, шов пластичный. Расплата — прочность в разы ниже. Твёрдая пайка даёт конструкционный шов, но требует горелки или ТВЧ, точного контроля температуры и понимания, что латунь при перегреве теряет цинк. Промежуточного варианта нет: под давление, вибрацию и растяжение идёт только твёрдая пайка, под электрический контакт достаточно мягкой.
Между серебряным и медно-цинковым припоем при твёрдой пайке выбор чаще в пользу серебряного — особенно для высокоцинковых латуней и тонкостенных деталей, где перегрев на 850−880 °C под ПМЦ грозит подплавлением основы. Медно-цинковый ПМЦ оправдан на массивных несложных швах, где экономия на серебре весома, а риск перегрева контролируется.
Типичные дефекты пайки латуни
Три дефекта встречаются на латуни чаще прочих, и все связаны либо с цинком, либо с подготовкой шва.
Поры — газовые пустоты в шве. Источники: испарение цинка при перегреве твёрдой пайки, влага в флюсе, свинец в автоматной латуни ЛС59−1, загрязнённая кромка. Поры роняют прочность и герметичность шва. Лечатся снижением температуры, сухим флюсом и чистой подготовкой.
Непропай (несплавление) — припой не смочил кромку и не заполнил зазор. Причины: недостаточный или неравномерный прогрев, окисленная поверхность, неверный зазор (меньше 0,05 или больше 0,2 мм), слабый флюс. Внешне шов выглядит собранным, но не держит нагрузку — опасный скрытый дефект, который выявляет ультразвуковой контроль.
Обесцинкование зоны шва — фирменная беда именно латуни. При перегреве выше 850−900 °C цинк испаряется с поверхности, околошовная зона обедняется цинком, теряет прочность и меняет цвет, а на кромке оседает белый налёт оксида цинка. Предупреждают его быстрым нагревом, работой в нижней части температурного диапазона припоя и выбором серебряного припоя вместо медно-цинкового.
Отдельно стоят трещины — от термических напряжений при неравномерном нагреве и остывании, чаще на свинцовистых латунях. Их снижают равномерным прогревом детали и медленным охлаждением шва.
Часто задаваемые вопросы
Какой припой выбрать для пайки латуни?
Под электрические контакты и лужение — мягкий оловянно-свинцовый ПОС-61 с температурой пайки 185−190 °C. Под прочный конструкционный шов — твёрдый серебряный ПСр-45 (690−720 °C) или более дешёвый медно-цинковый ПМЦ (800−880 °C). Для латуни с высоким содержанием цинка предпочтителен серебряный припой: он паяет холоднее и меньше выпаривает цинк.
Почему латунь темнеет и покрывается белым налётом при пайке?
Белый налёт — это оксид цинка, который образуется при перегреве. Цинк кипит при 907 °C, а латунь Л63 плавится при 900−905 °C, поэтому при твёрдой пайке цинк испаряется с поверхности и окисляется на воздухе. Помогает быстрый нагрев, работа при 650−750 °C серебряным припоем и защита шва флюсом.
Чем паять латунь мягким припоем в домашних условиях?
Паяльником мощностью от 60−100 Вт припоем ПОС-61 или ПОС-40 с канифольным флюсом ЛТИ-120. Кромки зачищают до блеска и обезжиривают, зазор выдерживают 0,05−0,15 мм. Такой шов держит электрический контакт и герметизирует малонагруженное соединение с прочностью 30−70 МПа на срез.
Какой флюс нужен для твёрдой пайки латуни?
Высокотемпературный: бура (плавится около 741 °C), смесь буры с борной кислотой или готовые фтороборатные флюсы ПВ-209 и ПВ-284. Последние активны уже с 450−500 °C и чистят кромку раньше расплавления серебряного припоя, что снижает риск непропая. Флюсы для мягкой пайки (канифоль, хлористый цинк) при 700 °C не работают.
Можно ли паять латунь ЛС59−1 со свинцом?
Можно, но свинец в автоматной латуни ЛС59−1 ухудшает смачивание припоем и повышает склонность шва к порам и трещинам. Кромку зачищают особенно тщательно, применяют активный флюс, а нагрев ведут равномерно, чтобы снизить термические напряжения. Ответственные герметичные швы на ЛС59−1 лучше проверять ультразвуковым контролем.
Какой зазор нужен при пайке латуни?
Капиллярный зазор под затекание припоя выдерживают 0,05−0,2 мм. В меньший зазор припой не зайдёт, в большем не удержится капиллярными силами и шов выйдет рыхлым с непропаями. Для мягкой пайки берут нижнюю границу 0,05−0,15 мм, для твёрдой — до 0,2 мм.
Чем отличается мягкая пайка латуни от твёрдой?
Температурой и прочностью. Мягкая идёт оловянными припоями при 180−250 °C и даёт пластичный шов 30−70 МПа для контактов и герметизации. Твёрдая использует серебряные или медно-цинковые припои при 600−900 °C и даёт конструкционный шов 150−350 МПа под нагрузку, давление и вибрацию.
Как избежать пор и непропая при пайке латуни?
Зачистить кромки до металлического блеска, обезжирить, выдержать зазор 0,05−0,2 мм и взять сухой флюс под нужную температуру. Прогревать деталь равномерно и целиком, а при твёрдой пайке не перегревать выше 850−900 °C, чтобы цинк не испарялся и не давал газовую пористость. Скрытый непропай в ответственных швах выявляет ультразвуковой контроль.
Заключение
Пайку латуни выбирают по нагрузке на шов. Мягкие оловянные припои ПОС паяют при 180−250 °C и держат электрический контакт и герметичность при прочности 30−70 МПа; твёрдые серебряные ПСр (600−780 °C) и медно-цинковые ПМЦ (800−880 °C) дают конструкционный шов 150−350 МПа. Главный технологический нюанс — цинк: латунь Л63 плавится при 900−905 °C, цинк кипит при 907 °C, и перегрев обесцинковывает зону шва, порождает поры и белый налёт оксида цинка. Поэтому для высокоцинковых латуней берут серебряный припой с температурой пайки 650−750 °C, держат зазор 0,05−0,2 мм и не задерживают горелку над швом.
Технологи СМ подбирают марку латуни по
Подобрать латунь под паяное соединение
Технологи СМ помогут:
- выбрать марку латуни (Л63, Л68, ЛС59−1) по содержанию цинка и условиям пайки
- подобрать сортамент — лист, лента, пруток, труба, профиль — под конструкцию шва
- учесть паяемость и риск обесцинкования при твёрдой пайке высокоцинковых марок
- выдать сертификат по
ГОСТ 15 527–2004 с ультразвуковым контролем партии
Статью подготовили
Автор: Сергей Ковриго
Эксперт в области: латуни и технологии пайки
Редактор: Роман Отроков
Эксперт в области: металлургия цветных сплавов
Технолог «Специальные Материалы»
Источники
ГОСТ 15 527–2004 «Сплавы медно-цинковые (латуни). Марки» — docs.cntd.ruГОСТ 19 249–77 «Соединения паяные. Основные типы и параметры» — docs.cntd.ru- ISO 17 672 «Brazing — Filler metals» — iso.org
- Пайка медных сплавов: Copper Development Association — copper.org