Пайку меди и медных сплавов делят по температуре на две группы: мягкую оловянными припоями до 450 °C и твёрдую серебряными и медно-фосфорными припоями выше 450 °C. Граница в 450 °C — не формальность: она разводит способы по прочности шва (30−50 МПа у мягкой против 200−350 МПа у твёрдой), по оснастке и по области применения. Ниже разбираем, какой припой брать под медь, латунь и бронзу, какие флюсы нужны, на каких режимах паять и откуда берутся непропай, поры и водородное растрескивание кислородсодержащей меди.
Мягкая пайка идёт оловянно-свинцовыми припоями ПОС (t плавления 183−235 °C) до 450 °C и даёт шов прочностью 30−50 МПа — её ставят на герметизацию, электронику и трубы с малым давлением. Твёрдая пайка выше 450 °C ведётся серебряными припоями ПСр (590−780 °C) и медно-фосфорными МФ/ПМФ (710−850 °C), прочность шва доходит до 200−350 МПа. Медно-фосфорные припои самофлюсующиеся на чистой меди — флюс не нужен; на латуни и бронзе берут буру или флюс ПВ-209 и серебряный припой. Кислородсодержащую медь М1 нельзя паять твёрдым припоем в восстановительном пламени — она даёт водородную болезнь; под такую пайку идёт бескислородная М0б.
Что такое пайка меди и чем мягкая отличается от твёрдой
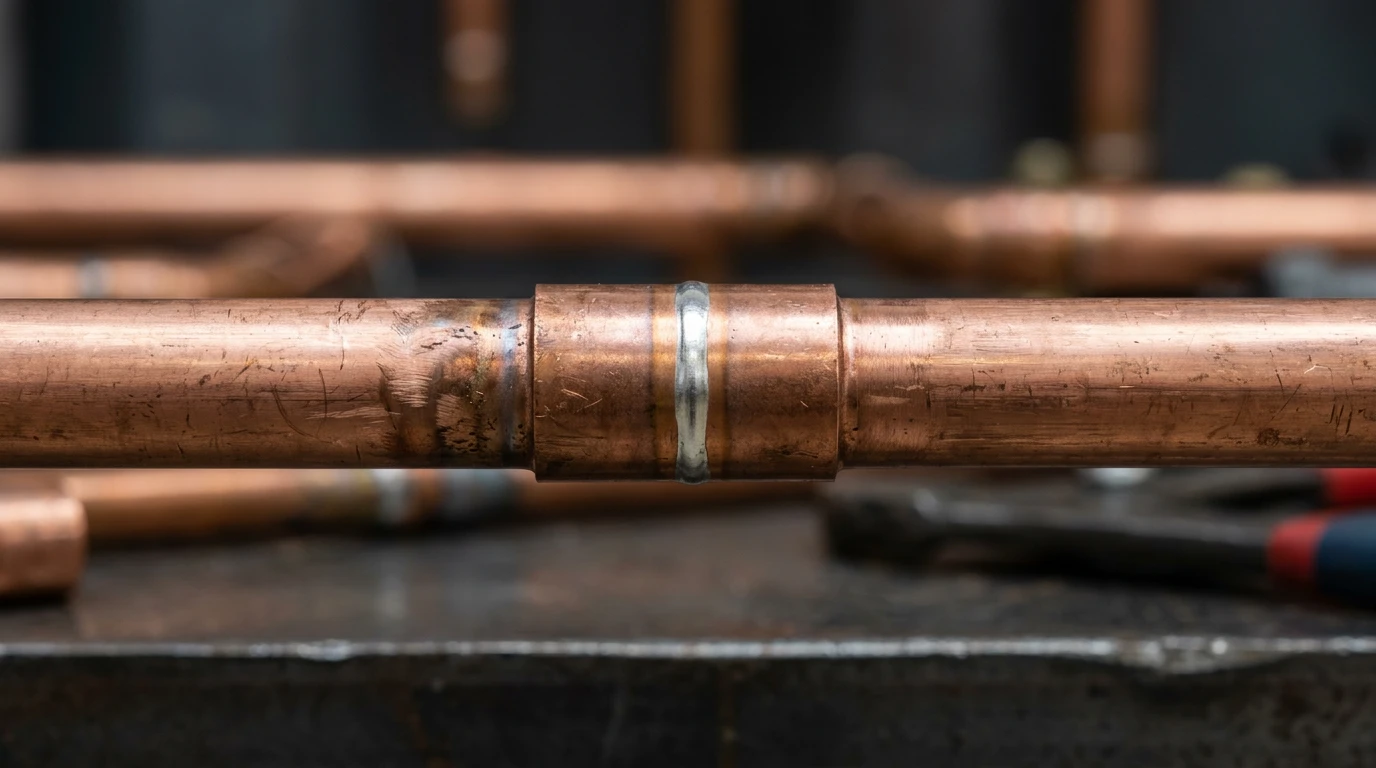
Пайка — соединение деталей расплавленным припоем, который смачивает основной металл и затягивается в зазор капиллярными силами, не расплавляя сами детали. Температура плавления припоя всегда ниже, чем у меди (1083 °C), поэтому медь остаётся твёрдой, а шов образует только припой. Этим пайка отличается от сварки, где плавится сам металл.
По ГОСТ припои и способы делят по температуре плавления припоя на две группы, и граница проходит по 450 °C:
- Мягкая пайка — припои с температурой плавления до 450 °C, в основном оловянные и оловянно-свинцовые. Низкий нагрев, простой инструмент (паяльник, маломощная горелка), но прочность шва скромная — 30−50 МПа на срез.
- Твёрдая пайка — припои с температурой плавления выше 450 °C: серебряные, медно-фосфорные, медно-цинковые. Нужна горелка или печь, зато шов держит 150−350 МПа и работает при повышенных температурах.
Медь и медные сплавы паяются хорошо — у меди высокая теплопроводность (390 Вт/(м·К)) и припой растекается ровно. Сложность вносит не сама пайка, а две вещи: оксидная плёнка, которую снимает флюс, и поведение кислородсодержащей меди при нагреве в водороде. Обе разберём ниже.
Выбор припоя под материал: медь, латунь, бронза
Припой подбирают под основной металл и под требования к шву — прочность, рабочую температуру, герметичность. Универсального решения нет: то, что хорошо ложится на чистую медь, плохо работает на латуни с высоким цинком.
| Материал | Мягкая пайка (припой / флюс) | Твёрдая пайка (припой / флюс) |
|---|---|---|
| Медь М1, М0б | ПОС-61, ПОС-40 / канифоль, ЛТИ-120 | МФ, ПМФ без флюса (самофлюсующиеся), ПСр-45 / бура |
| Латунь Л63, ЛС59 | ПОС-40 / активный флюс (ZnCl₂) | ПСр-40, ПМЦ-48 / бура, флюс ПВ-209 |
| Бронза оловянная, БрБ2 | ПОС-40 / активированный флюс | ПСр-45, ПСр-40 / флюс ПВ-209 |
Подбор идёт от металла. На чистой меди работает всё, и здесь выгодны медно-фосфорные припои МФ и ПМФ: фосфор сам восстанавливает оксид меди, флюс не нужен, а шов держит 150−250 МПа. На латуни эти припои не применяют — с цинком фосфор даёт хрупкие фосфиды, поэтому латунь паяют серебряными ПСр или медно-цинковыми ПМЦ под флюсом. Бериллиевую бронзу БрБ2 и другие легированные бронзы паяют серебряными припоями: оксидная плёнка на них плотная, и нужен активный флюс плюс точный нагрев, чтобы не перегреть и не потерять упрочнение.
Прочность шва определяет тип припоя, а не марка меди:
| Тип шва | Прочность шва | Рабочая температура шва |
|---|---|---|
| Мягкая пайка, оловянная (ПОС) | 30−50 МПа | до 100−120 °C |
| Твёрдая, медно-фосфорная (МФ, ПМФ) | 150−250 МПа | до 150 °C |
| Твёрдая, серебряная (ПСр) | 200−350 МПа | до 300 °C |
Мягкий шов теряет прочность уже при 100−120 °C — олово размягчается задолго до плавления. Поэтому нагруженные и горячие узлы паяют твёрдым припоем, а мягкую пайку оставляют герметизации и электрическим соединениям, где нагрузка на шов мала.
Флюсы для пайки меди и сплавов
Флюс снимает с поверхности оксидную плёнку и защищает её от повторного окисления при нагреве, чтобы припой смачивал чистый металл. Без флюса припой собирается в каплю и не растекается — оксид меди он не смачивает. Флюс подбирают под температуру пайки и под металл.
Для мягкой пайки меди в электронике берут канифоль и канифольные флюсы (ЛТИ-120) — они некоррозионные, остатки не разрушают шов. Для общей пайки меди и латуни применяют активные флюсы на основе хлористого цинка ZnCl₂ (паяльная кислота): они снимают плотный оксид, но остатки коррозионны и их смывают.
Для твёрдой пайки нужны высокотемпературные флюсы:
- Бура (тетраборат натрия Na₂B₄O₇) — классический флюс для серебряной и медно-цинковой пайки, активна примерно от 740 °C. Под низкоплавкие серебряные припои её смешивают с борной кислотой.
- Флюс ПВ-209 на основе фтороборатов — работает от 550 °C, подходит под серебряные припои ПСр-40 и ПСр-45 с низкой температурой плавления.
- Медно-фосфорные припои на чистой меди флюса не требуют — фосфор играет роль раскислителя. Но как только в стыке появляется латунь или бронза, флюс обязателен.
Остатки активных и высокотемпературных флюсов после пайки удаляют промывкой — они гигроскопичны и со временем дают коррозию шва.
Режимы пайки и где её применяют
Режим пайки — это температура нагрева, зазор в стыке и среда. Температуру нагрева держат на 30−50 °C выше точки плавления припоя, чтобы он полностью расплавился и растёкся, но не перегревают: перегрев испаряет цинк из латунных припоев и выжигает флюс. Капиллярный зазор под твёрдую пайку выдерживают в пределах 0,05−0,2 мм — в широком зазоре припой не затягивается и шов выходит рыхлым.
Способы нагрева под медь и сплавы:
- Паяльником — мягкая пайка тонких деталей, проводов, выводов на плате.
- Газовой горелкой — мягкая и твёрдая пайка труб, узлов, фитингов; основной способ в монтаже.
- В печи или индуктором — серийная твёрдая пайка, в том числе в защитной или восстановительной атмосфере для ответственных узлов.
Отрасли, где пайку меди и сплавов ведут постоянно. В сантехнике и отоплении медные трубы по
Дефекты пайки: непропай, поры и водородная болезнь
Три дефекта закрывают почти весь брак при пайке меди.
Непропай — припой не заполнил часть стыка или не сцепился с металлом. Причины: плохо снятый оксид (мало флюса или он выгорел), широкий или неравномерный зазор, недогрев. Шов выходит с пустотами, теряет прочность и герметичность. Лечится зачисткой, правильным флюсом и выдержкой зазора 0,05−0,2 мм.
Поры — газовые пузыри в шве. Их даёт перегрев припоя, влага во флюсе и испарение цинка из латунных и медно-цинковых припоев. Пористый шов течёт под давлением и плохо проходит ультразвуковой контроль. Снижают перегрев и берут сухой флюс.
Водородная болезнь кислородсодержащей меди — особый дефект, привязанный к марке меди. В технической меди М1 (Cu-ETP) кислород 0,02−0,04% сидит по границам зёрен в виде закиси меди Cu₂O. При твёрдой пайке в восстановительном пламени или водородной печи водород проникает в металл, реагирует с Cu₂O и образует водяной пар. Пар заперт внутри, распирает границы зёрен и рвёт их — околошовная зона покрывается трещинами и теряет герметичность. Поэтому узлы, которые паяют твёрдым припоем в водороде или восстановительной среде, делают из бескислородной меди М0б (Cu-OF) по
Стандарты на припои и контроль качества
Припои нормируют по типам отдельными ГОСТами, а основу под пайку (медь, латунь, бронзу) — стандартами на марки. Ниже — типы припоев с назначением и температурой плавления; по ним и ориентируются при выборе под задачу.
| Тип припоя | Марки | t плавления, °C | Назначение |
|---|---|---|---|
| Оловянно-свинцовые (мягкие) ПОС | ПОС-40, ПОС-61 | 183−235 | мягкая пайка меди, электроника, герметизация |
| Серебряные (твёрдые) ПСр | ПСр-40, ПСр-45, ПСр-72 | 590−780 | твёрдая пайка меди, латуни, бронзы; ответственные швы |
| Медно-фосфорные (твёрдые) МФ, ПМФ | МФ, ПМФ7 | 710−850 | твёрдая пайка меди, самофлюсующиеся; холодильная техника |
| Медно-цинковые (твёрдые) ПМЦ | ПМЦ-48, ПМЦ-54 | 800−905 | твёрдая пайка латуни, бронзы, стали |
Основные стандарты по припоям и основе:
| Стандарт | Что регламентирует |
|---|---|
| Припои оловянно-свинцовые в чушках. Технические условия | |
| Припои оловянно-свинцовые в изделиях. Технические условия | |
| Припои серебряные. Марки | |
| Припои медно-цинковые. Марки | |
| Медь. Марки (М1, М0б — выбор основы под пайку) | |
| Латуни обрабатываемые давлением. Марки | |
| Бронзы безоловянные обрабатываемые давлением. Марки |
Медно-фосфорные припои у разных производителей идут по техническим условиям, и точную марку под задачу технолог подтверждает по сертификату. Контроль паяных швов на ответственных узлах ведут ультразвуком по
Мягкая или твёрдая пайка: как выбрать
Выбор между мягкой и твёрдой пайкой сводится к четырём решениям: прочность шва, рабочая температура, оснастка и стоимость.
| Параметр | Мягкая пайка (ПОС) | Твёрдая пайка (ПСр, МФ) |
|---|---|---|
| Температура пайки | 180−300 °C | 600−900 °C |
| Прочность шва | 30−50 МПа | 150−350 МПа |
| Рабочая температура шва | до 100−120 °C | до 300 °C |
| Оснастка | паяльник, маломощная горелка | газовая горелка, печь, индуктор |
| Где применяют | электроника, герметизация, трубы малого давления | трубы под давлением, теплообменники, нагруженные узлы |
Мягкую пайку выбирают, когда нагрузка на шов мала, а нагрев деталей нежелателен: электрические соединения, выводы, тонкостенная герметизация. Её плюс — простой инструмент и температура ниже точки отпуска большинства сплавов, поэтому деталь не теряет свойств.
Твёрдую пайку берут там, где шов нагружен или работает горячим: медные трубы под давлением, теплообменники, фитинги, ответственные узлы. На чистой меди выгоднее медно-фосфорные припои — они самофлюсующиеся и дешевле серебряных. Для латуни, бронзы и разнородных стыков нужны серебряные ПСр под флюсом: они дают самый прочный и пластичный шов, держат 200−350 МПа и работают до 300 °C.
Отдельно стоит выбор марки меди под твёрдую пайку в восстановительной среде. Здесь решает основа: кислородсодержащая М1 даст водородное растрескивание, поэтому под такую задачу берут бескислородную М0б. По нашей практике эту проверку марки делают в первую очередь, до подбора припоя и флюса.
Часто задаваемые вопросы
Чем мягкая пайка меди отличается от твёрдой?
По температуре плавления припоя: мягкая — до 450 °C (оловянные ПОС, 183−235 °C), твёрдая — выше 450 °C (серебряные ПСр и медно-фосфорные МФ, 590−905 °C). Мягкий шов держит 30−50 МПа и работает до 100−120 °C, твёрдый — 150−350 МПа и до 300 °C. Мягкую ставят на электронику и герметизацию, твёрдую — на нагруженные и горячие узлы.
Каким припоем паять медные трубы?
Под давлением (отопление, холодильная техника) медные трубы паяют твёрдым медно-фосфорным припоем МФ или ПМФ — на чистой меди он самофлюсующийся, флюс не нужен, шов держит 150−250 МПа. Для соединения меди с латунью берут серебряный припой ПСр под флюсом (бура или ПВ-209).
Нужен ли флюс при пайке меди медно-фосфорным припоем?
На чистой меди — нет: фосфор в припое сам восстанавливает оксид меди, поэтому медно-фосфорные припои МФ и ПМФ называют самофлюсующимися. Как только в стыке появляется латунь, бронза или сталь, флюс обязателен — на этих металлах фосфор оксид не снимает.
Какой припой выбрать для латуни?
Мягкая пайка латуни Л63 идёт припоем ПОС-40 с активным флюсом на основе ZnCl₂. Твёрдая — серебряным припоем ПСр-40 или медно-цинковым ПМЦ-48 под бурой либо флюсом ПВ-209. Медно-фосфорные припои для латуни не применяют: с цинком фосфор даёт хрупкие фосфиды.
Что такое водородная болезнь меди при пайке?
Это растрескивание кислородсодержащей меди при нагреве в водороде. Водород реагирует с закисью меди Cu₂O по границам зёрен и образует водяной пар, который распирает металл изнутри. Возникает при твёрдой пайке М1 в восстановительном пламени или водородной печи. Чтобы её исключить, узлы делают из бескислородной меди М0б по
Откуда берутся непропай и поры в паяном шве?
Непропай — от плохо снятого оксида, широкого зазора или недогрева: припой не заполняет стык. Поры — от перегрева, влаги во флюсе и испарения цинка из латунных припоев. Оба дефекта снижают прочность и герметичность шва и выявляются ультразвуковым контролем по
Какой зазор выдерживать при твёрдой пайке?
Капиллярный зазор 0,05−0,2 мм. В нём припой затягивается капиллярными силами и шов выходит плотным. Широкий зазор припой не заполняет — получается рыхлое соединение с непропаем; слишком узкий мешает флюсу и припою затечь в стык.
Какую медь брать под пайку в восстановительной среде?
Бескислородную М0б (Cu-OF) по
Заключение
Пайка меди и медных сплавов держится на одном выборе: мягкая оловянными припоями ПОС до 450 °C с прочностью шва 30−50 МПа — под электронику, герметизацию и ненагруженные стыки; твёрдая серебряными ПСр и медно-фосфорными МФ выше 450 °C с прочностью 150−350 МПа — под трубы под давлением, теплообменники и нагруженные узлы. На чистой меди выгодны самофлюсующиеся медно-фосфорные припои, на латуни и бронзе — серебряные под флюсом. Отдельно проверяют марку меди: под твёрдую пайку в восстановительной среде идёт только бескислородная М0б, иначе кислородсодержащая М1 даст водородную болезнь.
Технологи СМ подбирают марку меди и форму поставки под способ пайки и подтверждают химсостав сертификатом по
Подобрать медь и сплавы под пайку узла
Технологи СМ помогут:
- выбрать марку меди под способ пайки — М1 для мягкой или М0б под твёрдую пайку в восстановительной среде
- подобрать латунь и бронзу под паяный узел с учётом припоя и флюса
- согласовать форму поставки: трубы, прутки, ленты, фольга, листы
- выдать сертификат по
ГОСТ 859–2014 с ультразвуковым контролем партии
Статью подготовили
Автор: Сергей Ковриго
Эксперт в области: медь и медные сплавы, технологии пайки
Редактор: Роман Отроков
Эксперт в области: металлургия цветных сплавов
Технолог «Специальные Материалы»
Источники
ГОСТ 859–2014 «Медь. Марки» — docs.cntd.ruГОСТ 19 249–77 «Соединения паяные. Основные типы и параметры» — docs.cntd.ru- ISO 17 672 «Brazing — Filler metals» — iso.org
- Пайка меди и сплавов: Copper Development Association — copper.org